产线痛点:非标走线如何制约线槽布线工艺与MES数据采集?
面向MES数据采集的线槽布线工艺,核心在于采用阻燃金属桥架、严格遵循强弱电分离与屏蔽接地原则、实施标准化压接与标识管理,以消除干扰并保障信号零丢包。
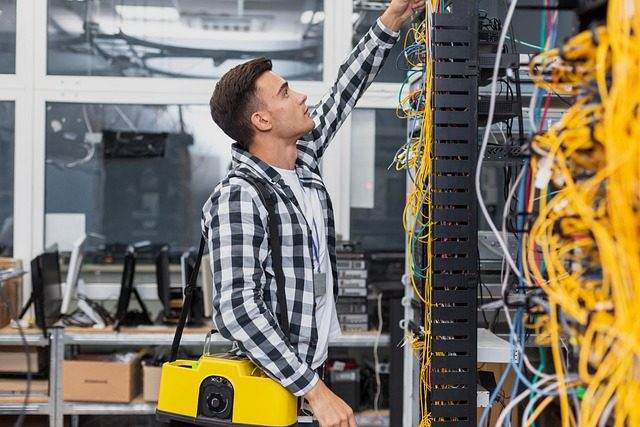
在推进产线数字化与MES系统落地的过程中,许多项目陷入“重软件、轻物理层”的误区。一线工程人员在集成传感器、伺服驱动器与边缘网关时,常出现通信电缆与动力电源线同槽并行、屏蔽层多点接地形成地环路、线缆弯折半径不足导致特性阻抗失配等典型问题。这些隐患直接反映在MES客户端上:PLC寄存器数据出现随机跳变、EtherCAT主站周期性报警、视觉检测节拍因通讯超时被迫降级。更致命的是,当产线需要扩展IoT节点或进行预防性维护时,杂乱的线束使得端子映射关系无法快速核对,故障定位完全依赖经验摸索,计划外停机时间大幅攀升。物理层的混沌已成为阻碍OT数据高质量汇入IT系统的关键瓶颈。
要打通底层感知层到上层业务层的数字动脉,必须将电气规范前置为智能制造的刚性底座。以下将从工艺定义、实操步骤与效果验证三个维度,拆解一套可直接指导车间施工的标准化指南。
技术内核:什么是标准化的线槽布线工艺?
线槽布线工艺是指根据电气负荷、信号频率与机械防护等级要求,在预留的线槽、桥架及配线管内完成导线敷设、终端压接、屏蔽处理与标识归档的系统性工程方法。该工艺不仅是满足国家电气安装规范的基础动作,更是支撑MES高频轮询与边缘计算节点稳定运行的前提条件。
- 电磁兼容(EMC)主动防御:MES依赖的高精度仪器输出多为毫伏级弱电信号。线槽布线工艺强制要求动力电缆与通信线缆保持≥200mm安全间距,交叉处必须垂直穿越。现场总线必须采用STP双绞屏蔽结构,且屏蔽层需在柜侧单端可靠接至等电位排,从物理层面阻断变频谐波耦合。
- 热力学与应力优化设计:高密度控制柜内需密集部署交换机与IO模块。规范化的线槽布线工艺要求线缆截面积填充率≤40%,转弯曲率半径不低于线缆外径的8倍。此举可有效降低导体集肤效应损耗,防止绝缘层长期受压发生微裂纹,保障千兆以太网链路的误码率低于10^-9。
- 全生命周期数字孪生映射:区别于传统“黑盒”接线,数字化工艺要求每根线缆两端必须套印耐油防水标签,标注回路号、源地址、目标IP及线规。标签信息通过RFID或二维码直接录入MES设备资产库,实现扫码调取三维电气图纸的无纸化巡检,大幅缩短换型准备时间。
实战拆解:面向数据采集的线槽布线工艺标准步骤
针对一线电工与调试工程师,我们将线槽布线工艺拆解为五个可控节点,确保每一步均可量化验收。
- 路径勘测与桥架结构校核:依据MES点位清单绘制二维走向图。对于振动频繁的装配线,线槽支架间距需压缩至0.8m,并在R弯处增设防坠托架。固定件必须使用M6不锈钢化学锚栓,严禁依赖普通尼龙胀塞,以防止产线启停时的共振松脱。
- 分层敷设与介质隔离:严格执行“强电居上、弱电居下、中间设阻燃隔板”的立体布局。若空间受限无法加装隔板,则须在强弱电线束间缠绕铝箔屏蔽带并跨接黄绿接地线。所有入柜线缆必须穿覆螺旋波纹护套管,有效隔绝钣金锐口切割风险。
- 精密端接与阻抗连续性控制:通信线剥切时需使用专用液压端子钳,严禁手工剪切损伤铜丝。RJ45水晶头压制后必须通过Fluke链路分析仪认证,端到端通断测试达标率须锁定在100%。线槽内预留30cm冗余弧度,利用理线夹分散拉力,杜绝直角硬拽引发的差分信号相位偏移。
- 智能标识与MES协议绑定:采用工业级热转印机打印PET合成纸标签,字号高度≥2mm。标签统一朝向线槽外侧观察窗口。施工完毕扫码即可自动触发MES系统的工单界面,同步显示该节点的电气原理图版本、线缆批次号与上次保养记录。
- 接地拓扑与参考地净化:金属线槽全长必须保证电气连续性,跨接铜编织线截面积≥4mm²。各工站保护地(PE)与控制系统参考地(PGND)最终汇入同一点位接地铜排,系统对地绝缘电阻值严控在2MΩ以上,彻底切断共模噪声传播链路。
效能跃升:线槽布线工艺规范化带来的产线数字化对比
将线槽布线工艺全面纳入标准化作业程序(SOP)后,产线数字化运行指标呈现显著的正向反馈。通过某新能源电池Pack产线的实测跟踪,物理层治理对上层应用的价值转化极为直观:
| 评估维度 | 整改前(非标状态) | 整改后(标准化工艺) |
|---|---|---|
| MES实时数据上报完整率 | 88.2%(频繁触发断点续传) | 99.99%(百毫秒级稳定同步) |
| 单次通信中断平均诊断耗时 | 4.2小时(人工逐段摇表) | 12分钟(扫码直连拓扑图) |
| 线缆绝缘老化更换周期 | 16个月(弯折疲劳断裂) | 36个月以上(应力均匀释放) |
| 新增工位联调上线周期 | 6个工作日 | 2个工作日 |
工程数据清晰表明,规范的线槽布线工艺绝非装饰性工程,而是降低IT/OT融合边际成本的核心杠杆。它抹平了物理介质的不确定性,使MES的采集频率从秒级跃升至毫秒级,为后续的SPC质量统计、预测性维护算法训练提供了高保真时序数据库。一线团队只需配置基础压接工具、线缆识别仪与标签打印机,即可在不追加硬件投资的条件下,完成产线基础设施的代际跨越。
线槽布线工艺常见问题
柔性产线频繁换型,线槽布线是否会增加改造成本?
不会。采用模块化快插线槽与预端接分支缆线,可将拆改工时压缩70%。标准化工艺支持免工具拔插接口,配合MES电子看板指引,换型切换仅需按序复位卡扣,全生命周期运维成本显著下降。
高粉尘或油污环境,线槽内部线缆该如何专项防护?
需选用IP67等级密封线槽盖,进出端口灌注聚氨酯密封胶。关键通信节点必须封装于独立防爆接线盒内,避免颗粒物附着触点引发接触电阻漂移,并建立月度干式压缩空气吹扫制度。
旧产线利旧改造,能否直接在原有杂乱线束上方加盖新线槽?
严禁叠压施工。必须执行“先断电清废、后复核载流量”流程。移除老化线束后重新核算带宽需求,沿原路由重建标准线槽。盲目叠加只会加剧电磁耦合干扰,直接破坏MES数据采集的完整性。
数字化工艺固化建议
线槽布线工艺的落地不应止步于单次交付,而需转化为车间可复用的知识资产。建议将本工艺参数植入PLM系统,作为新项目电气图纸的强制校验规则。同时,在MES中开辟“物理层健康档案”模块,记录每次巡检的线缆屈挠次数与环境温湿度曲线。通过将隐性经验显性化、静态图纸动态化,制造企业能够真正构建起抗扰动能力强的工业神经网络,让数据采集从“可用”迈向“可信”,为高阶智能制造系统奠定不可撼动的基石。